

PeColor配色软件用于塑料配色:注塑件颜色控制与匹配
注塑件最头疼的问题之一,就是颜色一次打不对、反复调不中。同一套模具多穴之间有色差,这一批和上一批有色差,换个光源看颜色又变了。这些问题的根源,在于塑料配色长期依赖老师傅经验,凭感觉加色粉、打样试错、肉眼判断。而PeColor电脑配色软件的出现,把塑料配色从“经验试错”变成了“数据计算”,让注塑件的颜色控制和匹配有了可靠的抓手。下文一文为大家讲清楚PeColor配色软件在塑料配色和注塑件颜色控制中怎么用。
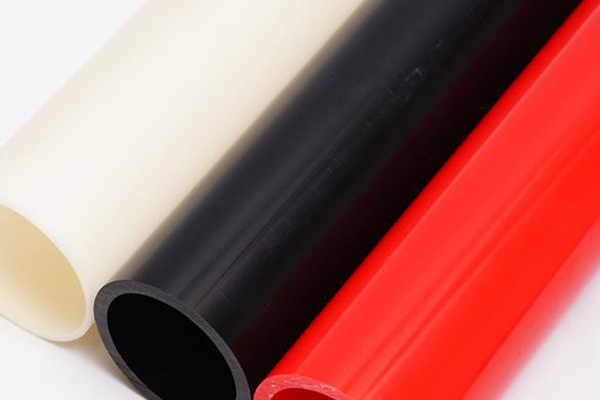
塑料配色为什么比涂料、油墨更难?
在讲PeColor配色软件之前,先要理解塑料配色的特殊性。它和涂料调色有本质区别,难度也更高:
1.色粉在塑料里看不见过程
涂料调色可以边调边看液体颜色,塑料配色是色粉混进树脂后要注塑成件才看到结果,调整一次就要开一次机、打一次样,成本高、周期长。打样次数越少,省钱越明显。
2.基材影响颜色
同样的色粉,加到PC、ABS、PP、PA不同树脂里,最终颜色不一样。因为树脂本身有底色,透光性、遮盖力也不同。配色时必须考虑基材。
3.成型工艺会改色
注塑温度、保压、冷却速度会影响塑料件的最终颜色,温度过高色粉会降解变深,保压不足表面有流痕发白。工艺一变,颜色就变。
4.色粉批次不稳定
不同批次的色粉,着色力、色相会有波动,是注塑件颜色漂移的头号原因。
这些特殊性决定了,塑料配色尤其需要一套能“算得准、调得快、记得住”的工具,这正是PeColor配色软件的用武之地。
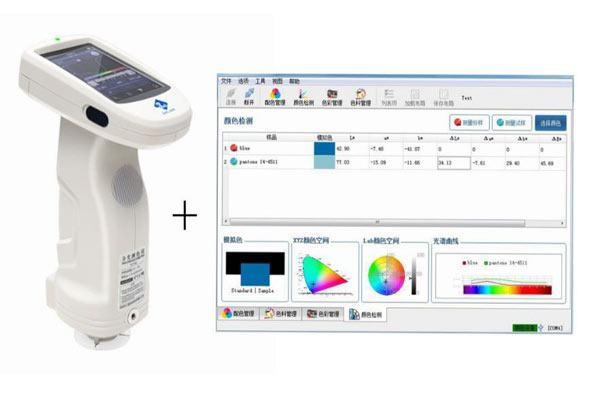
PeColor配色软件在塑料配色中的核心作用:
PeColor配色软件配合分光测色仪使用,通过Kubelka-Munk光学模型,把塑料配色变成一套可计算、可复现、可追溯的流程。针对注塑件,它的核心价值体现在四个方面:
1.建立色粉数据库,替代师傅的经验
把工厂常用的各种色粉、色母、树脂基材,逐一测色建档,录入K/S光学参数(着色力、遮盖力、吸收特性)。数据库就是配色系统的基础,以后配色不再靠师傅脑子里记“这个红粉加多少”,而是直接调取数据计算。
2.自动计算配方,减少打样次数
客户来样用分光测色仪采集光谱,选好基材和可用色粉,点击计算,软件几秒输出多套配方。调色人员从中挑最优,把原本5~10轮的打样试错,压缩到2~3轮。对注塑厂来说,每少打一次样,省下的都是真金白银。
3.多光源评估,提前规避变色风险
塑料件经常出口,客户可能在D65日光、CWF北美商超光、TL84商场光下验收。PeColor配色软件可以模拟多种光源下的色差表现,如果某套配方在D65光源下合格、切到CWF光源下就偏色,说明有同色异谱风险,提前换料,避免大货做出来才被客户以变色为由拒收。
4.配方归档与批次复现
达标的配方连同色值、光谱、测量条件一起存档。后续同色号订单直接调取,不用重新配色;色粉换批次后,重新验证着色力、更新数据库,保证批次稳定。
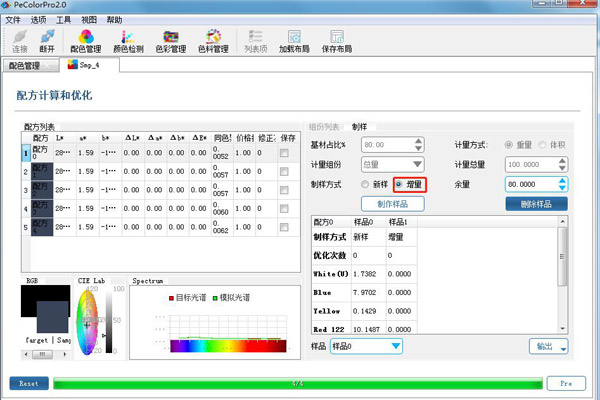
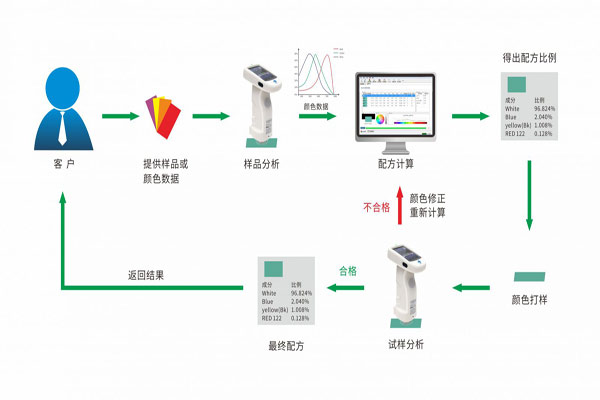
PeColor配色软件用于注塑件颜色匹配的完整流程:
把上面这些作用落到注塑厂的实际生产里,完整流程是这样的:
第一步:建库。把常用色粉、树脂基材测色建档,建立数据库。这是基础,数据库越全越准,后面越省事。
第二步:采标。客户来样在分光测色仪上多点测量,光谱和Lab值存入标样库,命名色号。
第三步:设条件。选定基材,勾选本次可用的色粉,设定色差合格阈值和成本策略。这一步要明确基材,同色粉不同基材,结果不同。
第四步:算配方。软件输出候选配方,选光谱贴合、同色异谱小的那套,作为初始打样方案。
第五步:打样验证。按配方称量色粉、混料、注塑小样。注意工艺参数要和量产一致,温度、保压不同,颜色会偏。完全冷却后测色。
第六步:迭代修正。实测数据回传,软件自动给出修正配方,再打样、再测色,循环到ΔE达标。一般2~3轮。
第七步:多光源复核。切到客户指定光源下确认无同色异谱风险,配合标准光源箱目视复核。
第八步:归档量产。配方存档,导出投料单给车间,按同一配方、同一工艺量产,批次稳定。
塑料配色,尤其是注塑件的颜色控制与匹配,过去靠的是老师傅的眼神和手感,如今正在被数据化、标准化的流程取代。PeColor配色软件的作用,就是把颜色数字化、把色粉参数化、把配方计算化、把批次可复现化,让注塑件的颜色从“碰运气”变成“算得出”。
对注塑厂来说,PeColor配色软件不是替代调色师傅,而是给师傅配了一把更准的尺子。用它把色粉库建好、基材和工艺固化、批次数据盯紧,注塑件的颜色就能做到打样一次对准、大货批批稳定、客户始终满意。
